泵车耐磨管怎么选?从材质到工况,一篇讲透臂架管耐用性的关键
混凝土泵车在施工现场最怕什么?不是堵管,也不是清洗麻烦,而是臂架上的耐磨管突然磨穿。一旦爆管,轻则混凝土洒落污染场地,重则停机停工、延误工期。很多设备管理者都有类似经历:新换的管子没用多久就出现局部磨薄,弯头位置更是"重灾区"。问题往往不在操作,而在选型。泵车耐磨管看似只是一根钢管,但材质、壁厚、热处理工艺、弯头结构,每一项都直接影响寿命。本文围绕泵车耐磨管的选材与使用,把实际工况中容易被忽略的细节讲清楚。
泵车耐磨管到底"磨"在哪里
混凝土在管道内的流动并不是均匀磨损。理解磨损位置,才能理解为什么同样标称"耐磨"的管子寿命差异巨大。
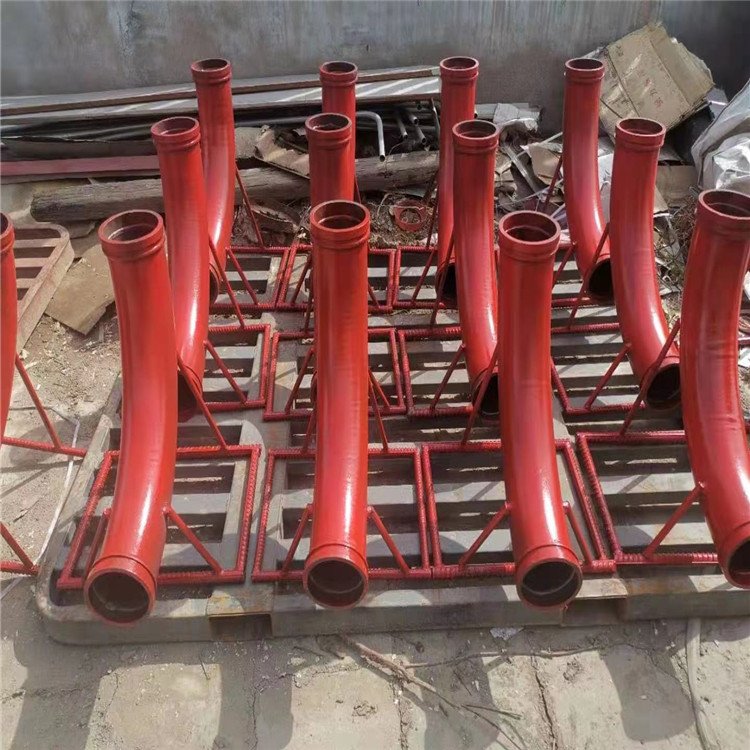
- 弯头外侧:混凝土在弯头处被迫改变方向,粗骨料在离心力作用下冲击外侧弧面,这是磨损最剧烈的位置,通常也是最先失效的部位。
- 直管下部与底部:受重力影响,骨料贴近管壁下侧流动,长期形成偏磨。
- 变径与连接处:截面突变会产生涡流,局部冲刷加剧。
- 臂架末端软管接口:频繁拆装与振动,容易造成管口变形、胶圈密封失效。
因此,泵车耐磨管的性能评价不能只看"硬度"一个指标,而要看它在冲击磨损与滑动磨损复合作用下的表现。这也是泵车弯头往往需要单独设计、单独选材的原因。
材质与工艺:耐磨管寿命的分水岭
目前市场上常见的泵车臂架管主要有双层复合管、整体热处理耐磨管、内壁淬火管等几类。它们的差别主要体现在三个方面。
1. 内外层结构与结合强度
双层复合耐磨管外层保证结构强度,内层承担耐磨任务。关键在于两层之间的结合是否牢固。结合不良的管子在反复泵送振动下容易出现内层起鼓、剥落,反而加速失效。采购时应关注厂家的复合工艺与结合强度检测报告。
2. 内壁硬度与韧性平衡
硬度越高越耐磨,但过高会带来脆性风险,弯管成型和现场磕碰时容易开裂。经验上,内壁硬度需要与管壁整体韧性匹配,尤其泵车弯头在成型后还要保证圆弧段性能均匀,这对热处理工艺提出较高要求。
3. 壁厚与公差控制
壁厚是耐磨寿命的"余量"。但壁厚不均比壁厚偏薄更危险——局部薄点会成为磨损突破口。正规厂家会对臂架管进行壁厚抽检,控制同批次公差,这一点在批量采购臂架管时尤其值得核实。
弯头与胶管胶圈:容易被低估的配套环节
很多用户把注意力集中在直管上,却忽略了配套件。实际上,泵车弯头的磨损速率通常高于直管数倍,而泵车胶管和泵车胶圈则决定了整个管路系统的密封可靠性。
- 泵车弯头:应优先选择耐磨层加厚、圆弧过渡平滑的产品。定制弯头时需明确角度、弯曲半径与两端连接形式,半径过小会显著加剧外侧磨损。
- 泵车胶管:末端软管需兼顾柔韧性与耐压性,频繁摆动工况下要关注增强层结构。
- 泵车胶圈:密封圈虽小,却是漏浆与爆管的高发点。材质耐碱性与压缩永久变形性能是关键,建议按周期更换而非等到渗漏再处理。
地泵车配件与混凝土泵车配件的选型逻辑相通:整套管路是一个系统,任何一环短板都会拉低整体可靠性。这也是不少施工方倾向从同一供应商配套采购臂架管、弯头、胶管、胶圈的原因。
按工况选型:没有万能管,只有合适的管
泵车耐磨管的选择应结合具体施工条件,而非简单追求"最贵"或"最硬"。
- 骨料类型:碎石骨料棱角分明,冲击磨损强,应选内壁硬度高、韧性好的耐磨管;机制砂与卵石工况磨损相对温和,可兼顾性价比。
- 泵送高度与压力:高层泵送压力大,对管壁强度与连接密封要求更高,壁厚与法兰/管卡结构需匹配。
- 连续作业强度:长时间连续泵送的设备,磨损累积快,建议缩短巡检周期,重点检查弯头外侧。
- 环境条件:低温或沿海腐蚀环境下,需关注管材低温韧性与外壁防腐处理。
对于有稳定采购需求的企业,耐磨弯头定制与臂架管批发结合,按设备型号建立备件清单,往往比临时零散采购更能控制停机风险。
日常维护:让耐磨管多跑几千方
再好的管子也离不开正确使用。几条实用建议:
- 每次泵送结束后及时清洗,避免残留混凝土在管内硬化形成局部凸起,加剧偏磨。
- 定期测量弯头外侧壁厚,建立磨损台账,按趋势而非按感觉更换。
- 管卡螺栓按规定扭矩紧固,胶圈按周期更换,防止漏浆导致的局部冲刷。
- 避免空管高速运行与频繁急停,减少不必要的冲击载荷。
结语
泵车耐磨管的耐用性,是材质、工艺、配套与使用习惯共同作用的结果。选型时把工况摸清楚,采购时把检测数据看仔细,使用中把巡检制度落到位,管路的非计划停机就能明显减少。信华管道配件长期从事泵车臂架管、泵车耐磨管、泵车弯头、泵车胶管、泵车胶圈及各类混凝土泵车配件的制造与定制加工,支持耐磨弯头定制与臂架管批发,可为不同泵送工况提供配套选型建议。如需了解具体规格与供货方案,欢迎通过站点联系方式进一步沟通。